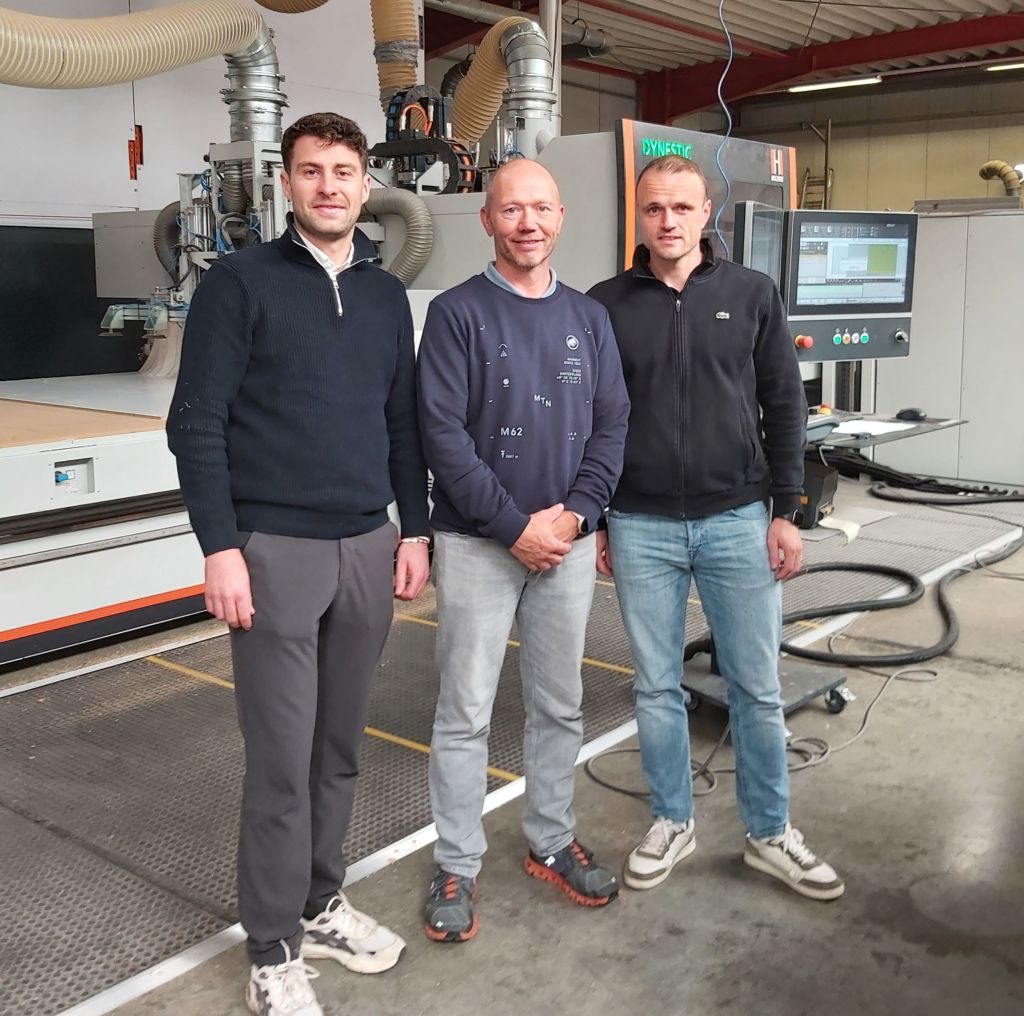
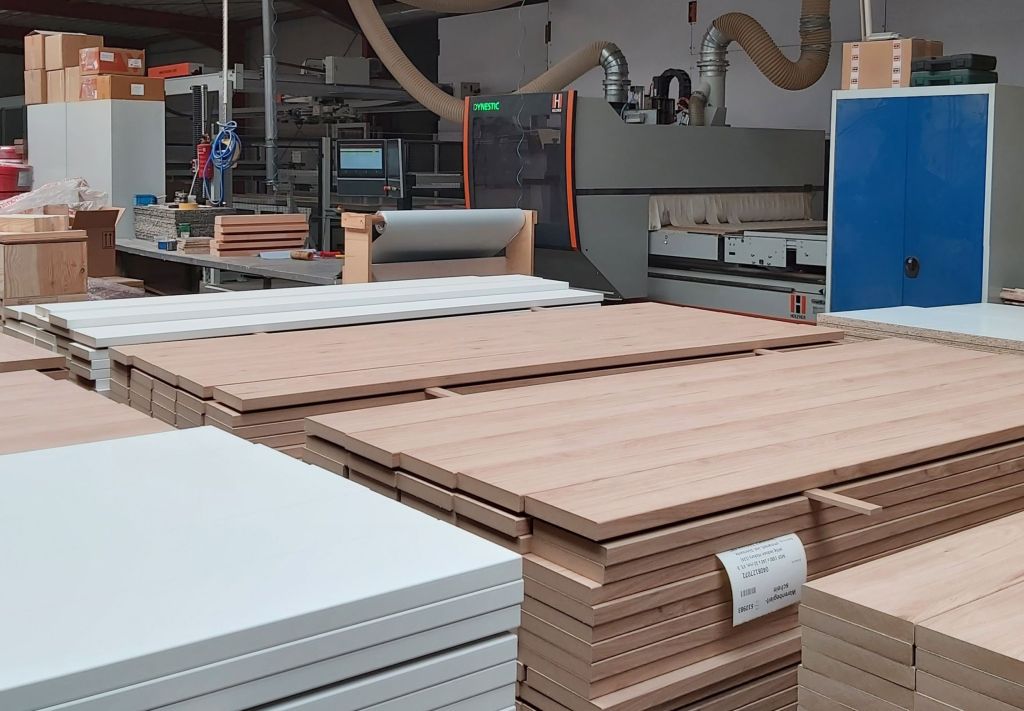
Wer heute über das Gelände von Giesguth in Borchen in Ostwestfalen geht, ahnt kaum, dass alles auf wenigen Quadratmetern begann – mit Profilbrettern, Blockhäusern und einem Hobelbetrieb. Die Brüder Anton und Heinz-Josef Giesguth gründeten ihren Betrieb 1986 in Bentfeld. Bereits vier Jahre später startete die Produktion für die Lattenrost- und Möbelindustrie, und damit jene Branche, die bis heute den Betrieb prägt. Das Leistungsspektrum ist ebenso reichhaltig wie die Kundenliste: Es beginnt mit Profilummantelung und Kantenanleimen, beinhaltet Zuschnitt, Hobeln, Schleifen, CNC-Fräsen und Bohren, aber auch Lackieren, Verpackung und Montage. Neben Lattenrost- und Bettrahmenherstellern beliefert Giesguth unter anderem auch die Verpackungs- und Küchenindustrie, den Werkzeug- und Maschinenbau sowie Stahlwerke.
Generationenwechsel zu zweit
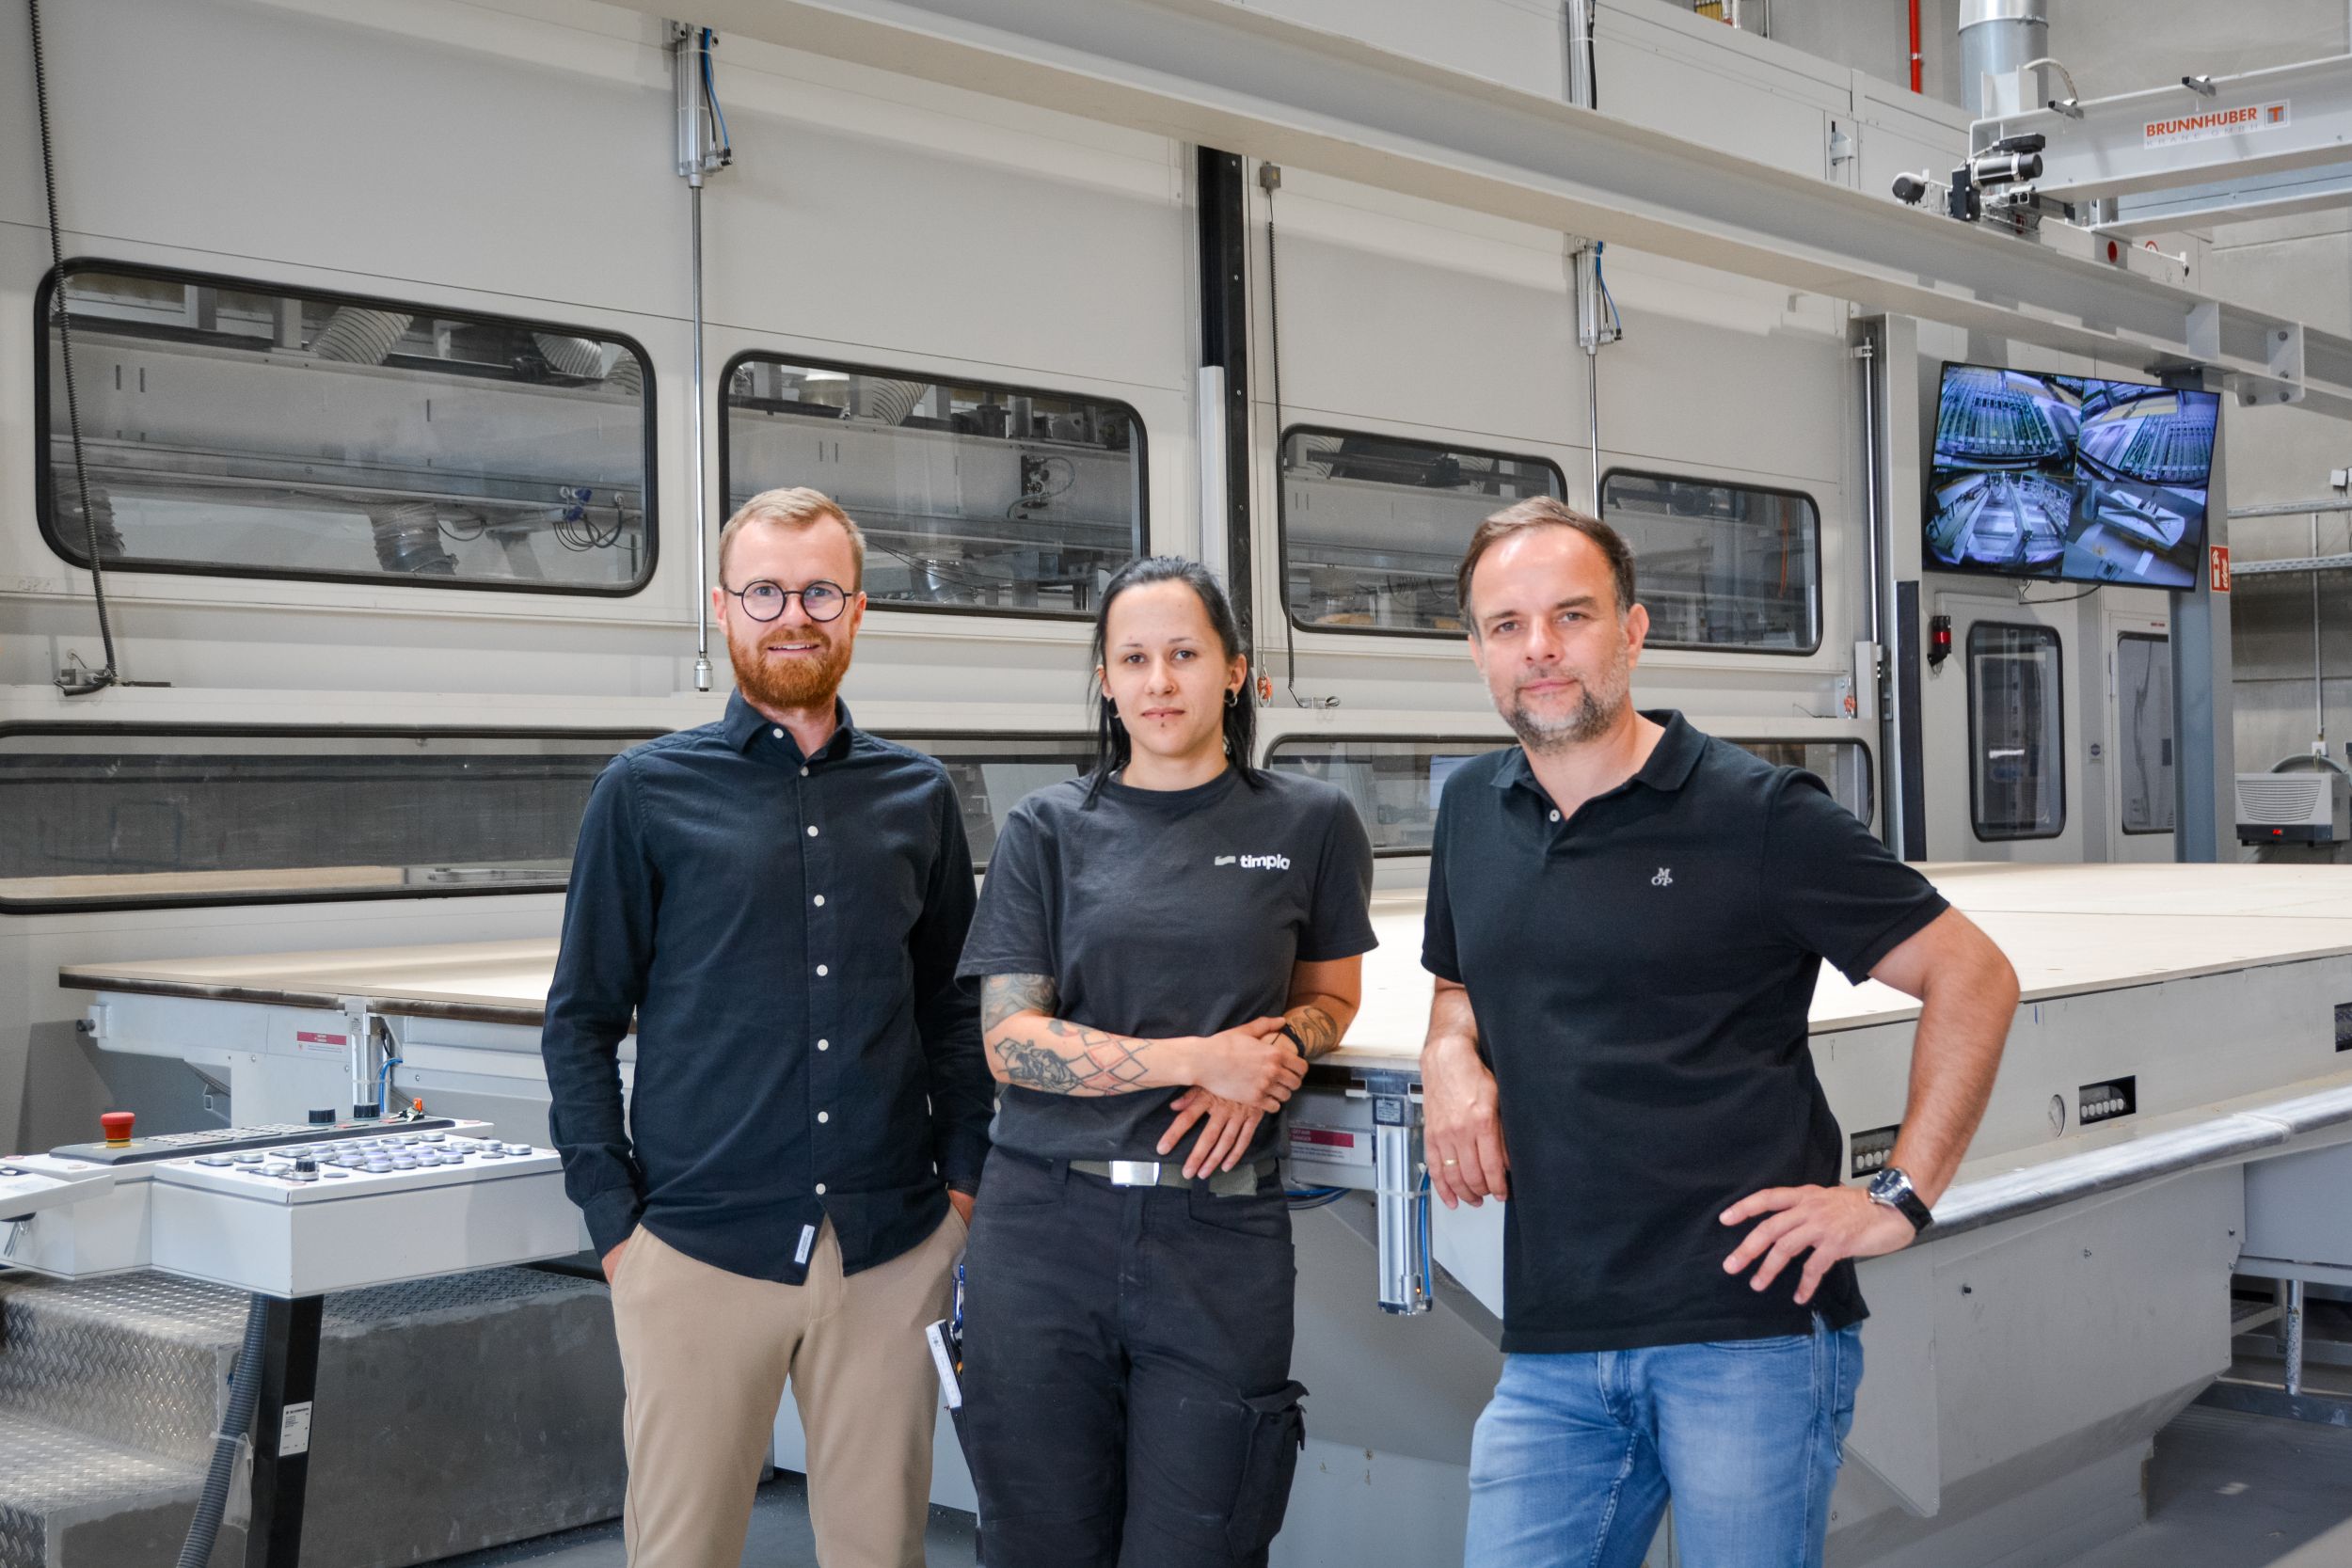
Seit 2002 führt mit Dirk Giesguth die nächste Generation das Unternehmen. Er schnupperte schon früh Werkstattluft und kennt den Betrieb in- und auswendig. Seit 2023 unterstützt ihn dabei Christopher Fröhleke. Was vor Jahren mit einem Praktikum in den Sommerferien begann, endete für den gelernten Groß- und Außenhandelskaufmann mit der Position des zweiten Geschäftsführers. Wobei ‚endete‘ nicht ganz stimmt: Bei der Führung und Modernisierung des Betriebs belassen es die beiden nicht bei Gedankenspielen. Sie setzen um.
Neu ins Nesting eingestiegen
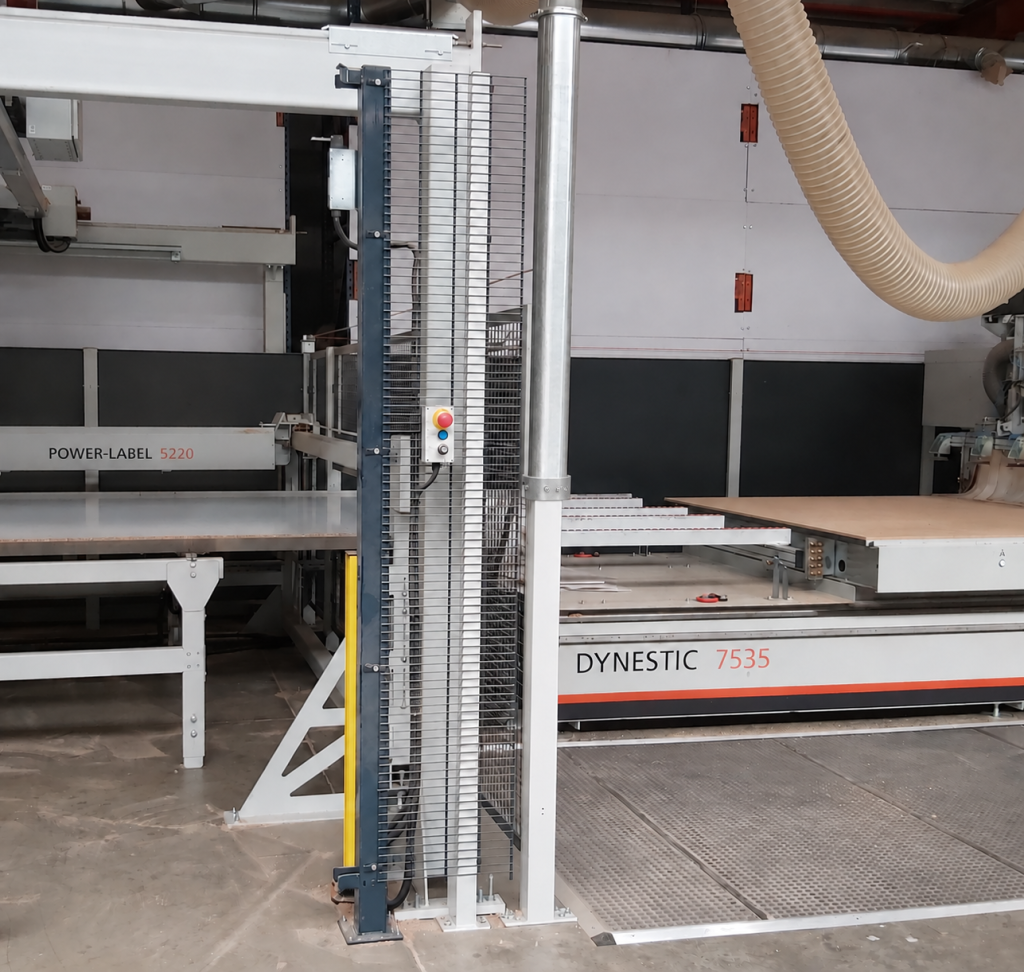
Eine Handvoll Weinig-Maschinen verrichtet seit Jahren ihre Dienste in Borchen. Als Anfang der 2020er-Jahre das Thema Nesting auf der Agenda stand, war klar, dass eine neue CNC-Maschine her musste. Über den Hersteller aus Tauberbischofsheim kam der Kontakt zu Holz-Her zustande. Gemeinsam fand man eine Lösung für den Materialmix aus Massivholz, Dünnplattenmaterial, Plexiglas und einigem mehr. Das Herzstück der Fertigungsstrecke ist das 5-Achs-Nestingzentrum Dynestic 7535. Die Maschine steht für ein Format, das in dieser Klasse nicht selbstverständlich ist: Der 2.200 Millimeter tiefe High-Flow-Nestingtisch verarbeitet selbst überdimensionierte Platten und Werkstücklängen von mehr als sechs Metern. Die massive Portalbauweise mit zwei synchronisierten Antrieben sorgt dafür, dass die Frässpindel auch bei großer Arbeitstiefe in Position bleibt. Bei Giesguth spielen aber auch kurze, schmale Werkstücke eine wichtige Rolle.
Starker Antrieb, nahtlose Versorgung
„Angetrieben wird das Bearbeitungszentrum serienmäßig von einer flüssigkeitsgekühlten 5-Achs-Präzisionsfrässpindel mit 13 Kilowatt Leistung und einem Drehzahlbereich von 1.000 bis 24.000 Umdrehungen pro Minute.“ Joel Ackermann, Product Sales Manager von Holz-Her, hat die passenden Daten zur Hand. „Wer mehr Kraft benötigt, kann auf eine 18-Kilowatt-ProTorque-Variante mit geregelter Achsverriegelung setzen.“ Seit dem Frühjahr 2026 verantwortet der ausgebildete Holz- und Wirtschaftsingenieur die Holz-Her-Kunden unter anderem im Norden Deutschlands. In Borchen entschied man sich für eine automatisierte Variante der Maschine, die sich nahtlos in die Materialversorgung fügt. „Die Dynestic hat unsere Werkstückvorbereitung auf ein neues Niveau gehoben“, sagt Giesguth. „Wir nutzen jetzt auch Zuschnitte, die früher den Weg über mehrere Maschinen gegangen wären, in einem einzigen Arbeitsgang.“
Ordentliches Chaos mit Plattenlager
Anfangs erfolgte die Versorgung der Dynestic über einen Hubtisch. Nach zwei Jahren war jedoch klar, dass diese Lösung für die Auftragsentwicklung nicht mehr ausreichte. Damit die Spindel nie auf Material warten muss, war eine Lösung für mehr Flexibilität und Materialvielfalt gefragt. Da kam nur ein Plattenlager infrage. Seither steht der Maschine das vollautomatische Plattenlagersystem Store-Master 5110 von Holz-Her zur Seite. Bei Giesguth ist die Lagerhaltung chaotisch, aber eine Software sorgt für optimale Raumaufteilung und Entnahmeprozesse: Der Store-Master-Plattenmanipulator nimmt die Platten aus frei konfigurierbaren Lagerplätzen auf, die auf bis zu drei Ebenen angeordnet werden können. So erreicht das System schon ab drei Metern Raumhöhe eine hohe Lagerdichte. Für die richtige Platte in der richtigen Lage am richtigen Arbeitsplatz sorgen eine elektronische Plattenvermessung, eine elektrisch angetriebene Rotationsachse mit Plattendrehkorrektur und ein Plattenvereinzeler. Schäden durch manuelles Handling gehören der Vergangenheit an.
Kleines Etikett mit großer Wirkung
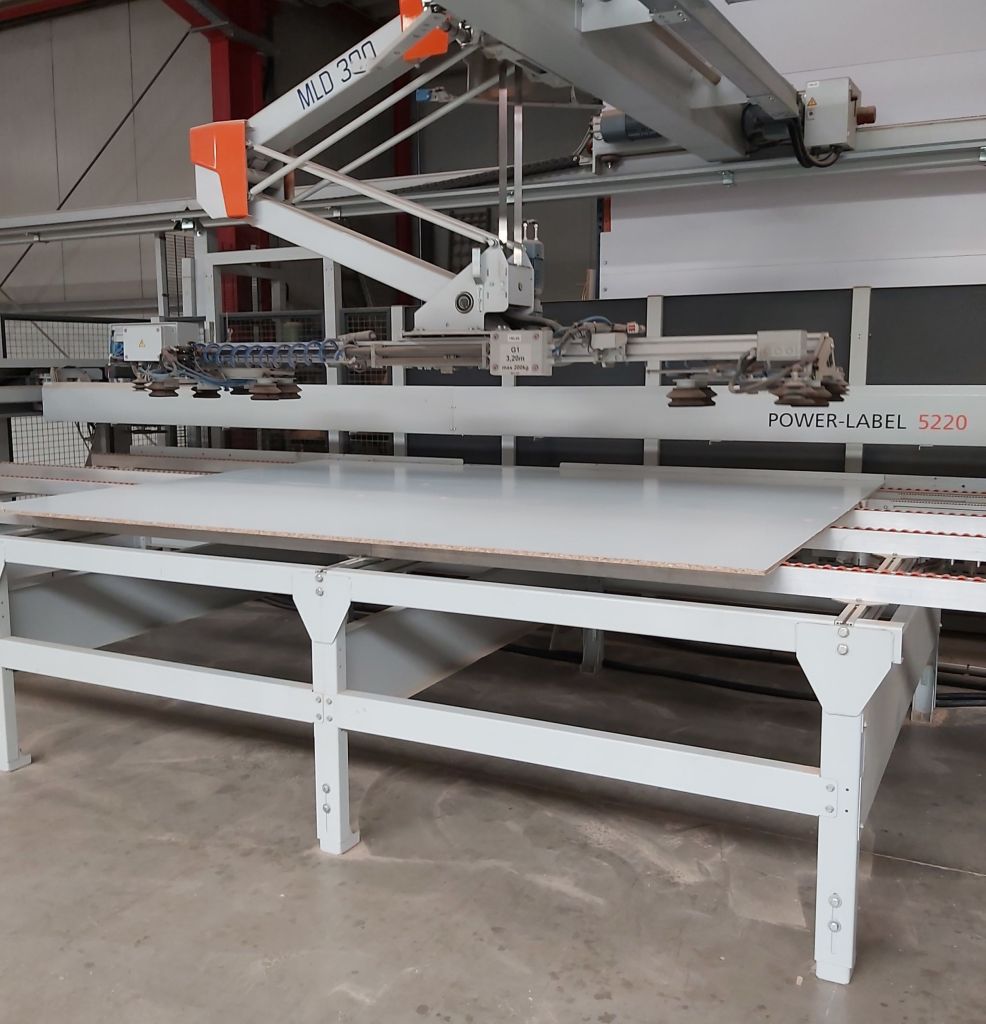
Die dritte Komponente der Anlage ist auf den ersten Blick die unscheinbarste. Im Arbeitsalltag ist sie aber die mit dem größten Ordnungsfaktor: Die automatische Etikettiereinheit Power-Label bildet mit dem Nestingzentrum und dem Plattenlager eine durchgängig automatisierte Fertigungskette – von der angelieferten Palette bis zum gekennzeichneten Werkstück. Die Einheit beugt Fehlern vor und sorgt für Transparenz. Konzipiert ist sie für den durchgehenden Betrieb automatisierter Nesting- und Zuschnittanlagen. Holz-Her bietet mit den manuellen und halbautomatischen Varianten Easy-Label und Touch-Label sowie mit dem in die Maschine integrierten Direct-Label mehrere Kennzeichnungslösungen an. Den Anspruch höchster Produktivität deckt dabei die Power-Label-Einheit ab. Jedes Teil trägt sein Etikett mit Kanteninformationen und Barcode, was die spätere Zuordnung in der Montage und beim Versand beschleunigt und Fehler senkt.
Eine Investition mit Hand und Fuß
„Früher haben unsere Leute einen beachtlichen Teil ihrer Schicht mit dem Suchen, Zählen und Schleppen von Platten verbracht“, erinnert sich Giesguth. „Heute kommt das Material genau dann an der Maschine an, wenn es gebraucht wird. Die Mitarbeiter können sich auf das konzentrieren, was tatsächlich Wertschöpfung bringt.“ Das Trio Store-Master, Dynestic 7535 und Power-Label greift so ineinander, dass bei Giesguth ein durchgängig automatisierter Materialfluss entstanden ist: Einlagern, Zuschneiden, Fräsen und Etikettieren erfolgen ohne manuelle Zwischenschritte, in logischer Reihenfolge und mit wenig Rüst- und Wartezeiten. „Wir haben mit Holz-Her einen Hersteller gefunden, der gute Maschinen baut und mit uns von der Planung bis zur Inbetriebnahme auf Augenhöhe zusammengearbeitet hat“, fasst Giesguth zusammen. „Die Anlage läuft so wie sie soll, und daran messen wir eine erfolgreiche Kooperation.“ Mit dem Paket habe der Betrieb einen von Anfang an durchgängigen Prozess – von der Arbeitsvorbereitung über die Datenerfassung und die Maschine bis zum gewünschten Endprodukt.