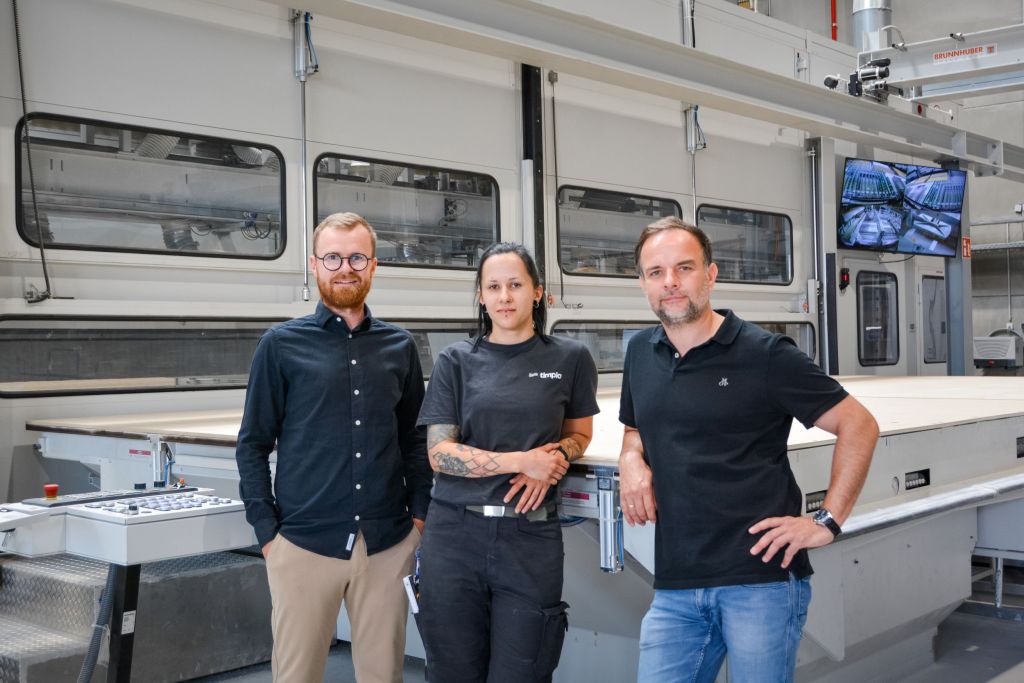
In Eberswalde verbindet Timpla die Effizienz serieller Fertigung mit hoher Flexibilität bei Konstruktion, Materialeinsatz und Gebäudetypen. Eine zentrale Rolle spielt hierbei die Nestingmaschine Eco-3533-B des Maschinenherstellers Reichenbacher Hamuel. Sie fügt sich nahtlos in die digitalisierte Fertigung und automatisierte Materiallogistik ein. „Wir bezeichnen uns als flexibelsten Serienfertiger am Markt“, erklärt Timpla-COO Marko Pfeiffenberger. „Unsere Stärke liegt darin, unterschiedlichste Konstruktionen und Materialien verarbeiten zu können – auch für Großprojekte.“
Über 100 Jahre Schweizer Knowhow
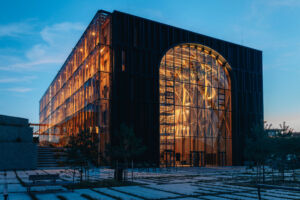
Hinter Timpla stehen die Gesellschafter Renggli, Sächsische Ärzteversorgung und MQ Real Estate. Mit dem Unternehmen entstand 2022 das derzeit größte Holzmodulwerk in Deutschland. Mehr als 100 Jahre Holzbauerfahrung der Schweizer Spezialisten Renggli flossen hier ein. Die 20.000 Quadratmeter große Produktionsfläche legte man dabei auf industrielle Holzbauprozesse aus. Timpla produziert sowohl zweidimensionale Wand-, Decken- und Dachelemente als auch dreidimensionale Raummodule – für den mehrgeschossigen Wohnungsbau, Hotels, Wohnheime, Schulen und Kindergärten. Den Standort wählte man bewusst: Neben der Nähe zum Berliner Immobilienmarkt spielten verfügbare Industrieflächen ebenso eine Rolle wie die nahegelegene Hochschule mit ihren Holz- und Forststudiengängen.
CNC als Schlüssel der Prozesskette
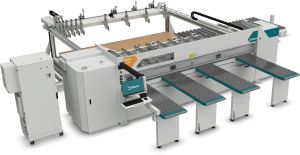
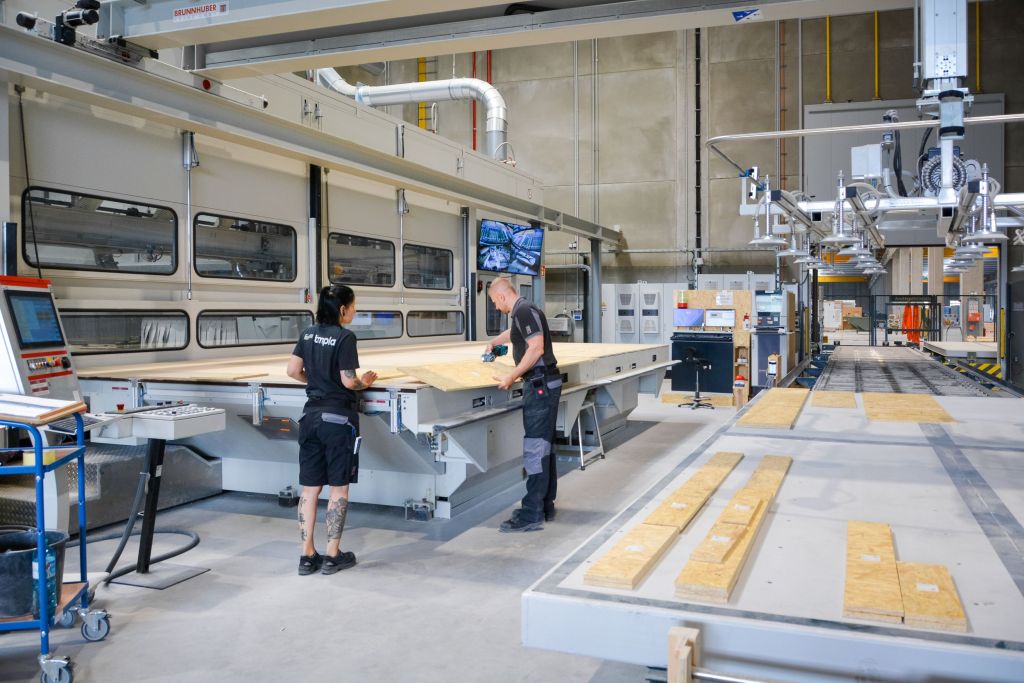
Im Zentrum der Plattenbearbeitung bei Timpla steht ein CNC-Bearbeitungszentrum der Baureihe Eco. Diese Anlage stimmte der Hersteller Reichenbacher eigens auf die Anforderungen des neuen Konzepts ab, basiert aber auf der langjährigen Erfahrung von Renggli in der Schweiz. „Dort steht die Referenzmaschine, deren Praxiserfahrungen als Grundlage für unser Projekt dienten“, erläutert Pfeiffenberger. Ausgestattet ist die 2024 gelieferte Maschine mit zwei unabhängig verfahrbaren Bearbeitungstischen, die sich sowohl im Pendelbetrieb als auch koppelt betreiben lassen.
Bewährt bei komplexen Geometrien
Im Wechselbetrieb lassen sich Werkstücke bis 3.500×3.300 Millimeter bearbeiten. Werden die Tische gekoppelt, sind Bauteilgrößen bis 7.000×3.300 Millimeter mit einem Werkstückgewicht bis 1.600 Kilogramm realisierbar. Für die vielen unterschiedlichen Bearbeitungsaufgaben ist die Anlage mit einem 81-fach-Kettenwechsler, einem 40-fach-Bohrkopf und zwei zusätzlichen Pickup-Plätzen ausgestattet. Vor allem bei Sondermaterialien und anspruchsvollen Geometrien bewährt sich die Anlage. Auch Akustikplatten bearbeitet sie genau. „Gerade die Kombination aus großformatiger Plattenbearbeitung und hoher Materialvielfalt erforderte eine individuelle Maschinenkonfiguration“, erinnert sich Johannes Reiser, Vertriebsleiter bei Reichenbacher.
Digitale Vernetzung als Herausforderung
Besonders anspruchsvoll war die Integration der CNC-Technologie in die Produktionsumgebung mit integrierter Lageranbindung. „Die Herausforderung lag in der Verkettung der unterschiedlichen Systeme“, sagt Stationsleiterin Liza Doletzky. „Maschine, MES-System, ERP, Hochregallager und Materialfluss müssen perfekt miteinander kommunizieren.“ Die Fertigung selbst beginnt mit der digitalen Arbeitsvorbereitung, wo alle Wünsche der Bauträger in die Programmierung einfließen.
Kürzere Nebenzeiten, mehr Auslastung
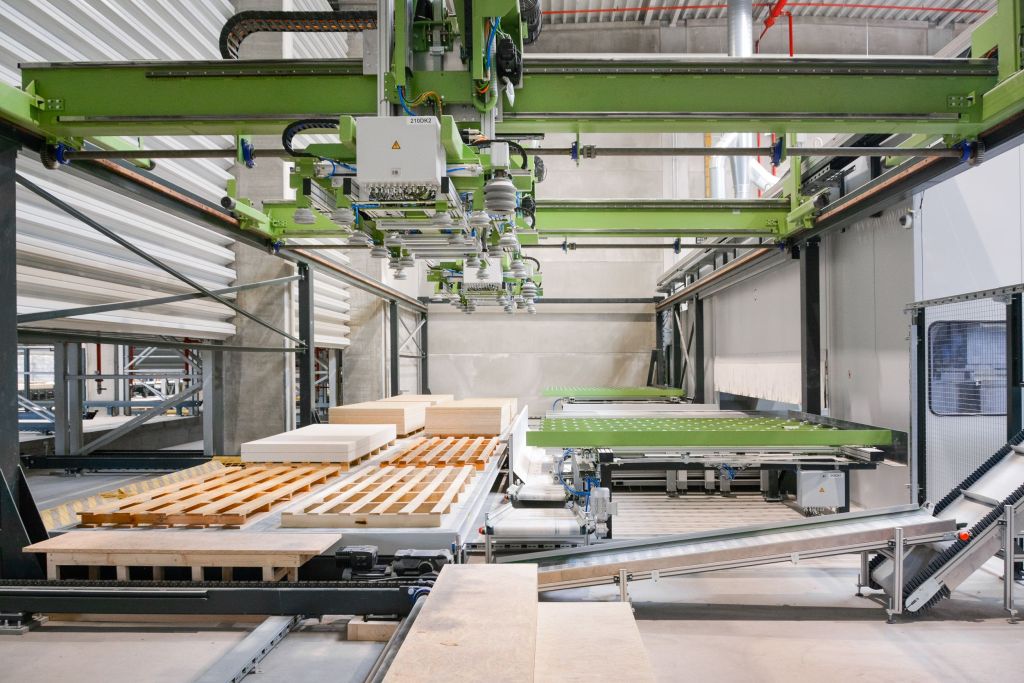
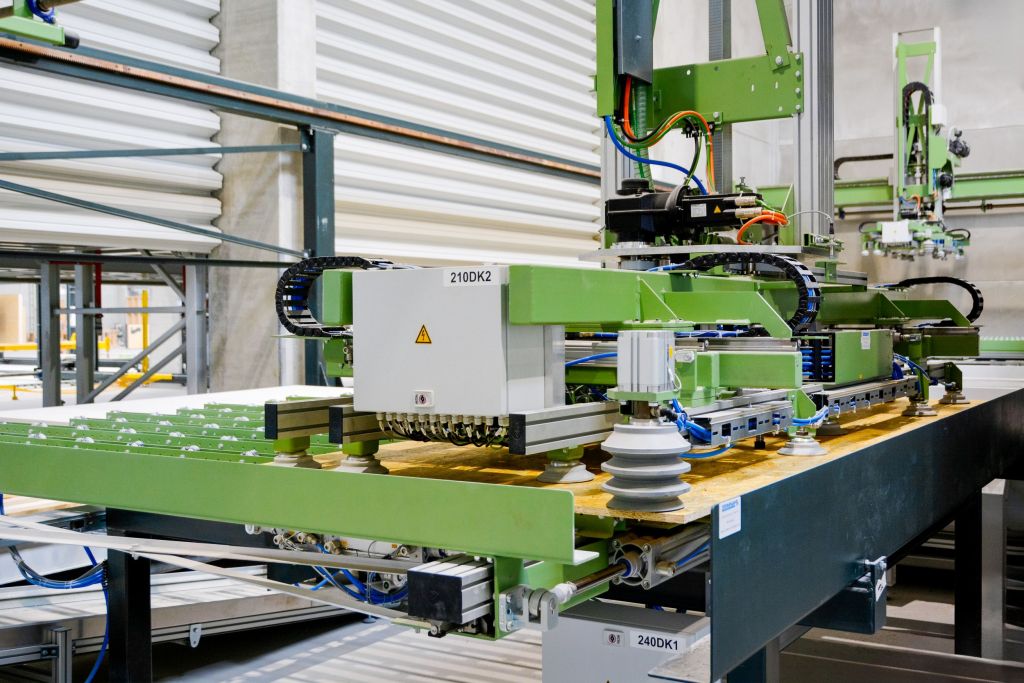
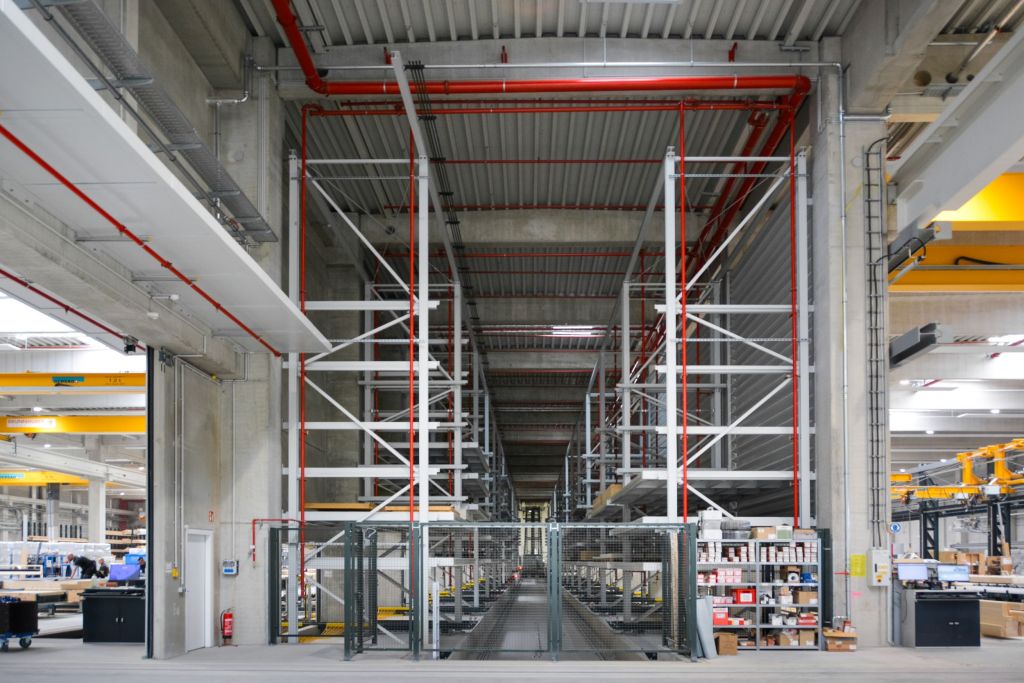
Nach Freigabe eines Auftrags über das MES-System stellt das Hochregallager das Material automatisch bereit. Über drei Ausförderplätze gelangen die Platten von hier zur CNC-Anlage. Dort übernehmen Vakuumtransporteure die automatische Beschickung. Nach dem Ausrichten der Platte erfolgt eine Plattendickenmessung zur Materialkontrolle, anschließend wird das Werkstück etikettiert. Damit erhält jedes Bauteil projektspezifische Informationen wie Bauteil-ID, Projektnummer und QR-Code. Während die Maschine auf einem Tisch eine Platte bearbeitet, lässt sich der Zweite parallel neu bestücken. Dieser Pendelbetrieb verkürzt die Nebenzeiten und erhöht die Maschinenauslastung.
Materialvielfalt als Wettbewerbsvorteil
Neben OSB-, MDF- und anderen Holzwerkstoffen verarbeitet Timpla auch robuste Fermacell-Gipsfaserplatten sowie witterungsbeständige Aquapanelplatten für den Außenbereich. Zu den größten bisher bearbeiteten Werkstücken zählt eine Furnierschichtholz-Platte mit Maßen von 6.000×2.500×75 Millimeter und einem Gewicht von 450 Kilogramm. Die CNC-Maschine übernimmt sämtliche Bearbeitungsvorgänge aus den Konstruktionsdaten: Fenster- und Türenöffnungen, Installationsdurchbrüche, Steckdosenausschnitte und komplexe Geometrien bearbeitet sie in einer einzigen Aufspannung. Anschließend werden die Bauteile gestapelt, zwischengelagert oder zur Weiterverarbeitung in die Elementlinie transportiert.
Automatisierung schafft Freiräume
Trotz des beachtlichen Automatisierungsgrads bleibt der Produktionsablauf bei Timpla flexibel steuerbar. So kann das Unternehmen Bauteile im Zwischenbetrieb vorproduzieren und im Pufferlager einlagern. „Wir haben bewusst keine starre Vollautomatisierung“, sagt Pfeiffenberger. „Dadurch können wir jederzeit manuell in den Prozess eingreifen und Projekte bei Bedarf vorziehen oder zurückstellen.“ Genau diese Kombination aus Automatisierung und Flexibilität mache das Konzept leistungsfähig.
Flexibilität – Strategie für die Zukunft
Neben der Digitalisierung spielt auch die Nachhaltigkeit eine wichtige Rolle bei Timpla. Rund 60 Prozent des Strombedarfs deckt das Werk über eigene Photovoltaikanlagen. Holzreste aus der Produktion nutzt es über eine Hackschnitzelanlage energetisch. Strategisch will Timpla künftig neben dem 2D-Element- und dem 3D-Modulbau vor allem die eigenen Generalunternehmerleistungen ausbauen. Für Pfeiffenberger steht dabei insbesondere die Anpassungsfähigkeit im Mittelpunkt: „Der Markt verändert sich ständig. Deshalb stellen wir uns so auf, dass wir flexibel auf neue Anforderungen reagieren können. Denn die Zukunft des industriellen Holzbaus liegt in der Verbindung von Automatisierung, Digitalisierung und Flexibilität.“